

Lämmönvaihdon olennainen dynamiikka teollisessa jäähdytyksessä
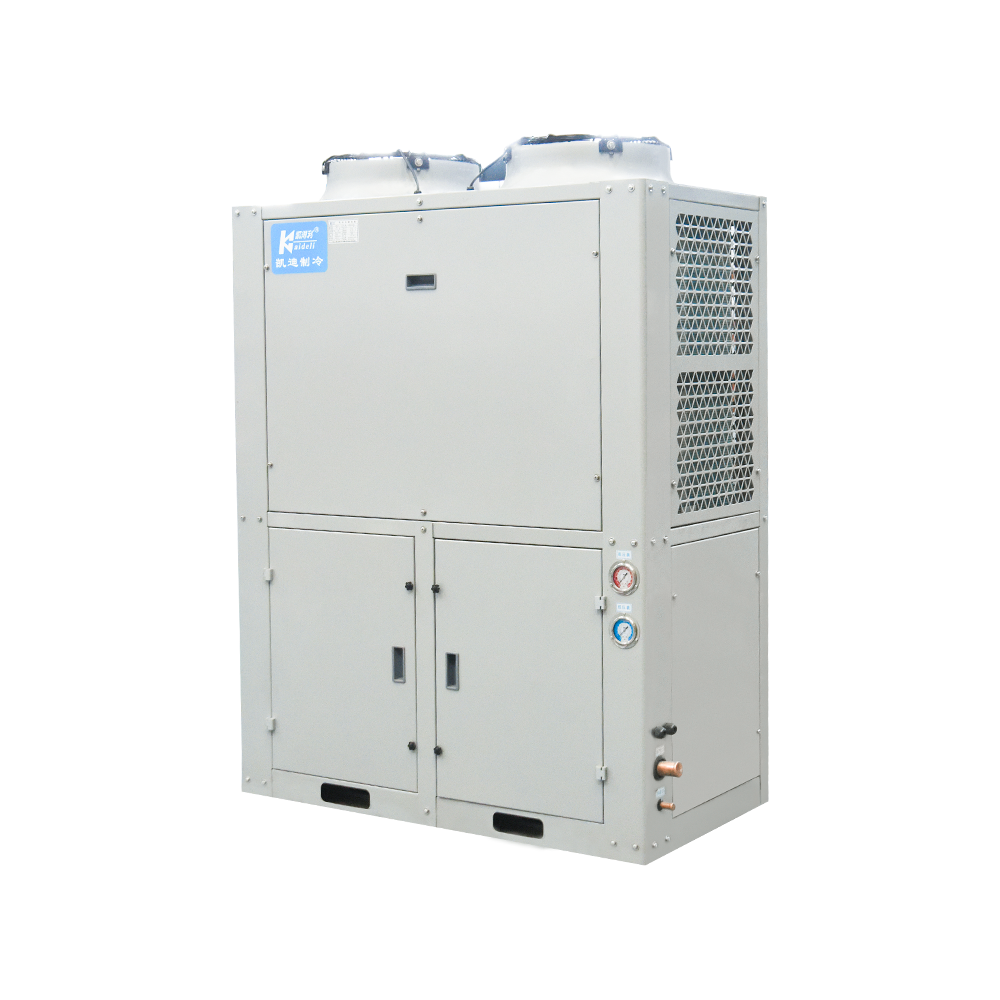
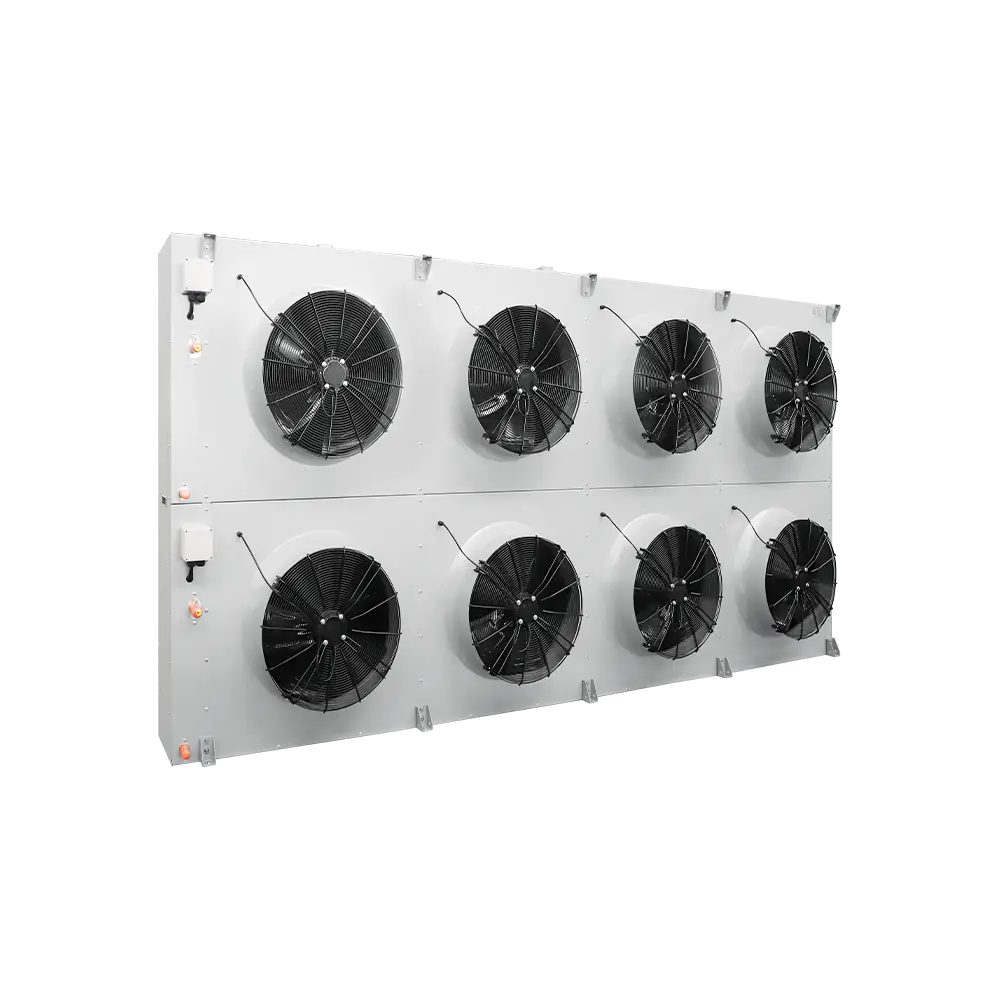
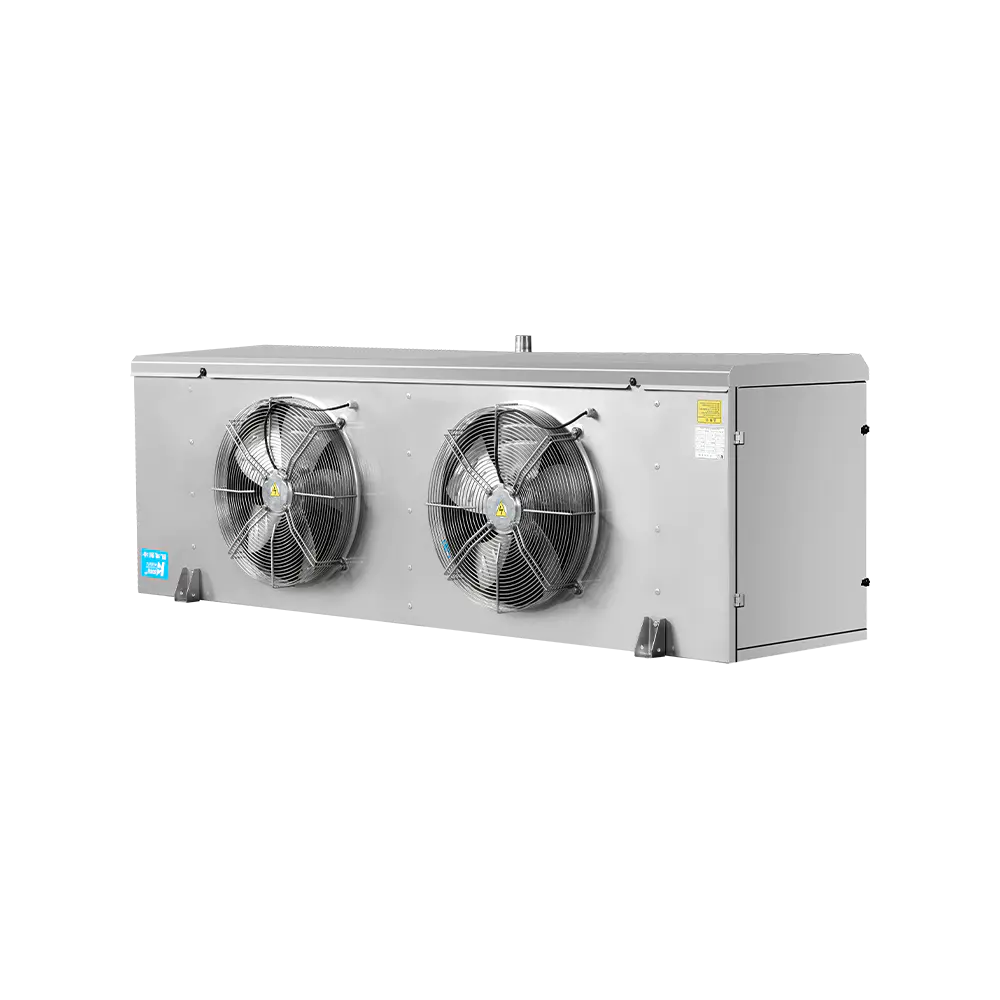
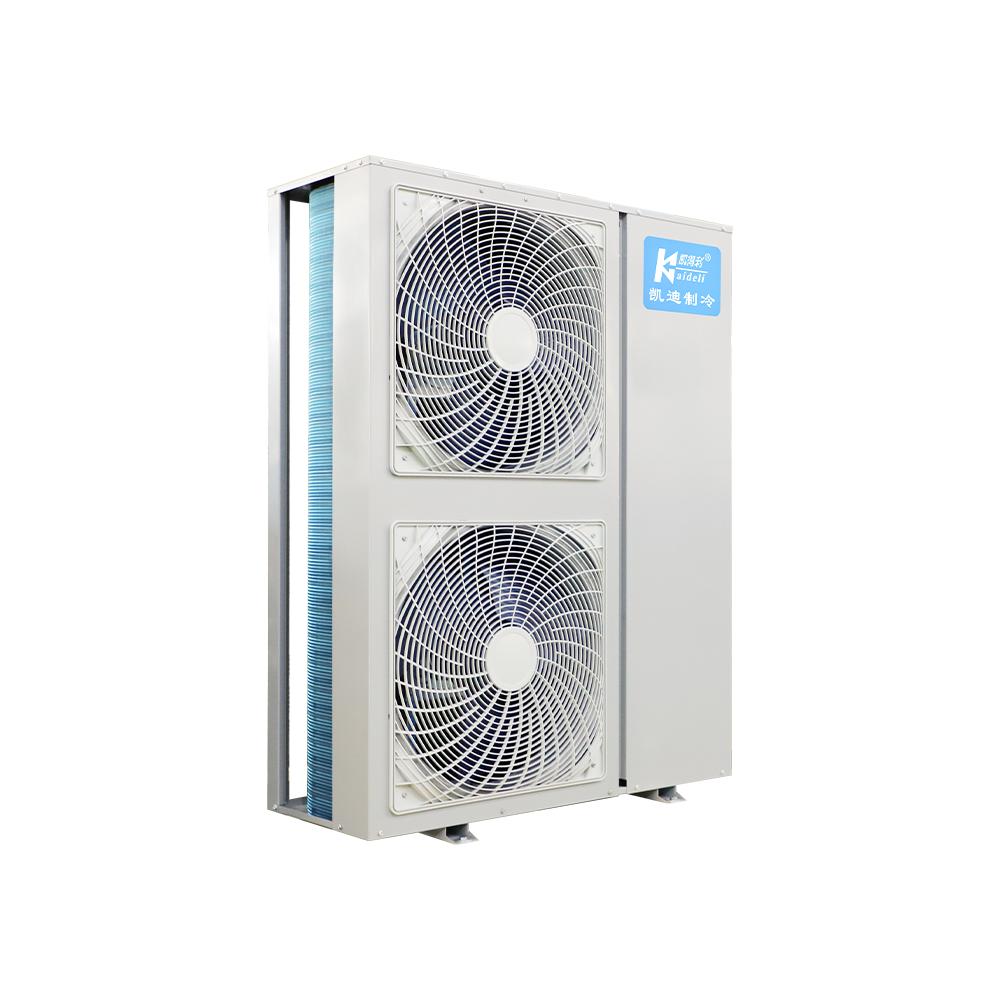
Kaikissa höyry-kompressiojäähdytyssyklissä höyrystin ja lauhdutin toimivat lämmönhallinnan tärkeimpänä pilarina. Vaikka ne toimivat painespektrin vastakkaisissa päissä, niiden synergia sanelee järjestelmän yleisen tehokkuuden. The höyrystin on vastuussa lämmön imemisestä kohdeväliaineesta – olipa se ilmaa, vettä tai prosessikemikaaleja – ja saa kylmäaineen kiehumaan ja muuttumaan kaasuksi. Sitä vastoin lauhdutin hylkää kertyneen lämmön ympäristöön ja muuttaa kylmäaineen takaisin nestemäiseen tilaan. Teollisissa sovelluksissa tämän vaihdon tehokas hallinta voi vähentää energian yleiskustannuksia jopa 20 % - 30 % vuosittain.
Suorituskykyisten komponenttien valinnassa ei ole kyse vain kapasiteetista; kyse on kylmäaineen vaiheenmuutosominaisuuksien sovittamisesta yhteen toissijaisen nesteen lämpöominaisuuksien kanssa. Nykyaikaiset mallit asettavat etusijalle korkeat lämmönsiirtokertoimet ja pienet painehäviöt. Esimerkiksi hyvin suunniteltu vaippa- ja putkihöyrystin voi ylläpitää kapeaa "lähestymislämpötilaa", jolloin järjestelmä voi toimia korkeammilla imupaineilla, mikä merkittävästi alentaa kompressorin työsuhdetta ja pidentää laitteen käyttöikää.
Vertaileva analyysi: Höyrystimet vs. lauhduttimet
Vaikka molemmat yksiköt ovat lämmönvaihtimia, niiden suunnittelutiedot vaihtelevat niissä tapahtuvan vaihemuutoksen luonteen vuoksi. Näiden vivahteiden ymmärtäminen on elintärkeää hankinta- ja huoltotiimille, jotta voidaan varmistaa järjestelmän tasapaino ja estää pullonkauloja jäähdytyskierrossa.
| Ominaisuus | Höyrystin | Lauhdutin |
|---|---|---|
| Ensisijainen toiminto | Lämmön absorptio (jäähdytys) | Lämmön esto (lämmitys) |
| Kylmäainetila | Nesteestä kaasuksi (kiehuva) | Kaasusta nesteeksi (kondensoituva) |
| Käyttöpaine | Matala paine (imupuoli) | Korkea paine (poistopuoli) |
| Tyypillinen muotoilu | DX tai Flooded Shell & Tube | Vesijäähdytteinen tai haihtuva |
Tekniset standardit ja materiaalien kestävyys
Sekä höyrystimet että lauhduttimet luokitellaan paineastioiksi, ja niiden on noudatettava tiukkoja valmistussääntöjä käyttäjän turvallisuuden ja toiminnan jatkuvuuden varmistamiseksi. Laadukkaat yksiköt rakennetaan tyypillisesti sen mukaan GB150.1-2011 ja GB151-2014 standardit , jotka määräävät vaipan paksuuden, hitsausten laadun ja eri kylmäaineille sallitut materiaalityypit. Alikehittyneiden materiaalien käyttö voi johtaa jännityskorroosiohalkeiluihin, erityisesti järjestelmissä, joissa käytetään ammoniakkia (R717) tai korkeapaineisia synteettisiä kylmäaineita, kuten R410A.
Parannetun putken geometrian merkitys
Lämmönsiirron maksimoimiseksi ilman laitteiden fyysistä jalanjälkeä valmistajat käyttävät sisäisesti parannettuja putkia. Höyrystimissä "sisäisesti rihlatut" tai "mikroevät" putket luovat turbulenssia kylmäaineeseen, mikä estää pysähtyneen höyrykerroksen muodostumisen, joka estää kiehumista. Lauhduttimissa erikoistuneet putkipinnat auttavat kondensoitunutta nestekalvoa valumaan pois nopeammin, mikä varmistaa, että suurempi osa putken pinnasta jää käytettäväksi kaasun ja nesteen väliseen kosketukseen. Tämä tekniikka mahdollistaa a 15-25% lämmönsiirtotehokkuuden kasvu sileäreikäisiin putkiin verrattuna.
Yleisiä haasteita: Likaantuminen ja öljynhallinta
Edes edistynein lämmönvaihdin ei saavuta nimelliskapasiteettiaan, jos toimintamuuttujia ei ohjata. Kaksi merkittävimmistä haihduttimien ja lauhduttimien suorituskykyä vähentävistä tekijöistä ovat kalkkikertymä (likaantuminen) ja öljyn kerääntyminen. Vesijäähdytteisissä lauhduttimissa kovan veden mineraaliesiintymät voivat muodostaa vain eristävän kerroksen 0,5 mm paksu , mutta tämä riittää vähentämään lämmönsiirtotehokkuutta lähes 30 % .
Tehokkaat hallintastrategiat sisältävät:
- Tehokkaiden öljynerottimien käyttöönotto estämään kompressoriöljyn pinnoittamasta höyrystimen putkia.
- Automaattisten putkenpuhdistusjärjestelmien asentaminen tai tiukan kemiallisen vedenkäsittelyohjelman ylläpito lauhduttimille.
- Varmista oikea kylmäainetäyttö, jotta vältetään höyrystimen "nälkä" tai lauhduttimen "tulviminen".
Pitkän aikavälin luotettavuuden ylläpitoprotokolla
Investoinnin turvaamiseksi ennakoiva huoltoaikataulu ei ole neuvoteltavissa. Koska nämä komponentit toimivat korkeissa paine- ja lämpötila-eroissa, lämpöjännitys voi lopulta johtaa materiaalin väsymiseen. Säännölliset tarkastukset varmistavat, että yksikkö noudattaa turvallisuusmääräyksiä, kun se toimii huipputeholla.
- Neljännesvuosittainen vuodontunnistus: Käytä elektronisia halogeeniilmaisimia tarkistaaksesi kaikki juotetut ja laippaliitokset, jopa 5 % kylmäainehäviö voi johtaa merkittävään jäähdytyskapasiteetin laskuun.
- Vuotuinen putken tarkastus: Käytä pyörrevirtatestausta sisäisen kuoppaisuuden tai eroosion tunnistamiseen ennen putken repeämistä.
- Paineenalennusventtiilin (PRV) sertifiointi: Varmista, että kaikki varoventtiilit on kalibroitu eivätkä ne ole tukossa, kuten Huom./T47012-2020 jäähdytyspaineastioita koskevat ohjeet.
- Vesipuolen puhdistus: Harjaa lauhdutinputket mekaanisesti vuosittain poistaaksesi biologisen liman ja kalkkikiven, joka saattaa jäädä pois kemiallisista käsittelyistä.
Ymmärtämällä sekä höyrystimien että lauhduttimien erilaiset roolit ja huoltotarpeet laitosten käyttäjät voivat varmistaa, että heidän jäähdytysjärjestelmänsä tarjoavat tasaisen, turvallisen ja kustannustehokkaan jäähdytyksen vuosikymmeniä. Laadukkaiden komponenttien integrointi on ensimmäinen askel kohti kestävää teollista toimintaa.